

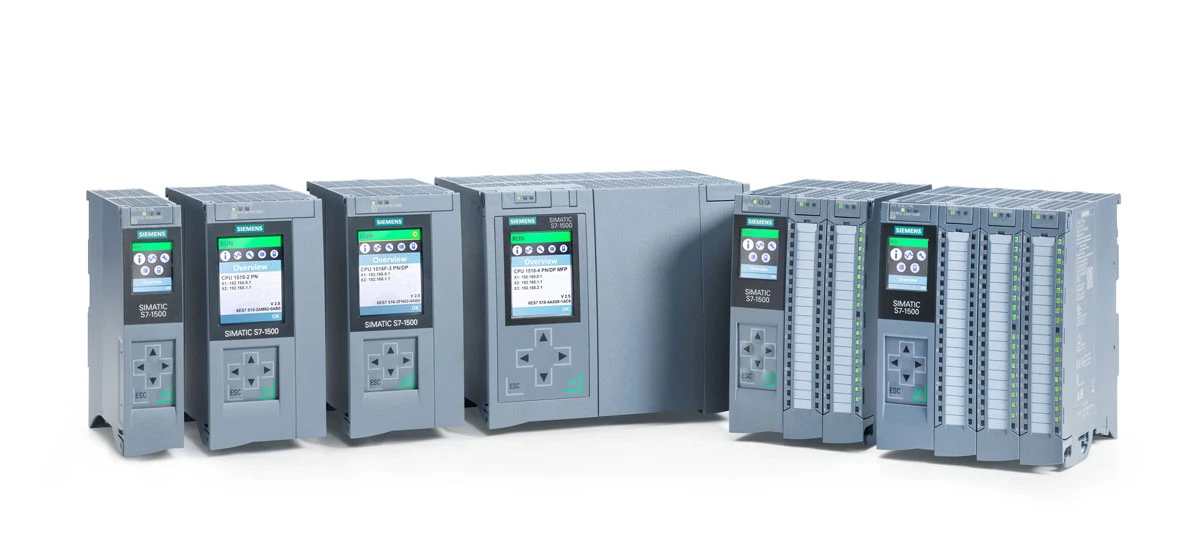
I produksjonsverdenen spiller støpemaskiner en kritisk rolle i produksjon av plast, gummi og komposittprodukter. I hjertet av disse maskinene er Siemens PLC (Programmable Logic Controller), en-hjernelignende enhet som kontrollerer hver operasjon-fra materialinjeksjon til kjølesykluser. Når en Siemens PLS ikke fungerer, utløser den alarmer og feil som kan stoppe produksjonen helt, noe som fører til kostbar nedetid. For fabrikkarbeidere og vedlikeholdsteam er det viktig å vite hvordan man feilsøker disse vanlige problemene for å holde driften jevn. Denne bloggen vil bryte ned de vanligste Siemens PLS-alarmer og feil i støpemaskiner, forklare årsakene deres og gi trinnvise--løsninger. Vi deler også viktige feilsøkingstrinn og forebyggingstips for å hjelpe deg med å minimere forstyrrelser.
Forstå rollen til Siemens PLC i støpemaskiner
Før du går inn i feilsøking, er det viktig å forstå hvorfor Siemens PLC er så viktig for støpemaskiner. En Siemens PLS fungerer som den sentrale kontrolleren, behandler signaler fra sensorer, brytere og andre komponenter for å styre hvert trinn i støpeprosessen. For eksempel kontrollerer den hastigheten til injeksjonsenheten, trykket på formklemmen og tidspunktet for kjølesystemer. Uten en riktig fungerende Siemens PLS kan ikke en støpemaskin fungere effektivt-eller i det hele tatt. Vanlige problemer som feilstøping av deler, maskinstopp eller kontroller som ikke reagerer, spores ofte tilbake til Siemens PLS-alarmer eller feil. Ved å lære å identifisere og fikse disse problemene kan du redusere nedetiden og holde produksjonslinjen på rett spor.
Vanlige Siemens PLC-alarmer og feil i støpemaskiner (og hvordan du fikser dem)
Støpemaskiner utstyrt med Siemens PLS viser ofte lignende alarmer og feil, hvorav de fleste er knyttet til strømforsyning, kommunikasjon, I/O-moduler eller programlogikk. Nedenfor er de vanligste, sammen med årsakene deres og trinnvise--trinn-rettinger.
1. Strømforsyningsfeil (alarmkode: F0001)
Et av de hyppigste problemene er strømforsyningssvikt, som utløser Siemens PLC-alarm F0001. Denne feilen oppstår når Siemens PLS ikke mottar nok spenning eller strømkilden er ustabil. Vanlige årsaker inkluderer løse strømkabler, skadede sikringer, spenningssvingninger i fabrikken eller en defekt strømforsyningsenhet (PSU).
Slik fikser du det: Kontroller først alle strømkabler som er koblet til Siemens PLS. Sørg for at de er tett plugget i og ikke frynsete eller skadet. Deretter inspiser sikringene-hvis en sikring er gått, bytt den ut med en med samme klassifisering. Bruk et multimeter for å teste spenningen fra strømkilden; den skal samsvare med Siemens PLS's nødvendige spenning (vanligvis 24V DC for de fleste støpemaskinapplikasjoner). Hvis spenningen er ustabil, installer en spenningsregulator. Hvis ingen av disse trinnene fungerer, kan PSUen være defekt og må skiftes ut.
2. Problemer med Siemens PLC I/O-modul i sprøytestøping (alarmkode: F0010)
I/O (Input/Output)-moduler er koblingene mellom Siemens PLS og støpemaskinens fysiske komponenter (som sensorer, aktuatorer og ventiler). Alarm F0010 indikerer et problem med disse modulene, som kan føre til at maskinen feilleser sensordata eller ikke klarer å aktivere aktuatorer. Årsakene inkluderer løse modulforbindelser, skadet ledninger, defekte sensorer eller en defekt I/O-modul.
Slik fikser du det: Start med å sjekke forbindelsene mellom I/O-modulene og Siemens PLS. Koble fra og -til modulene for å sikre en tett passform. Deretter inspiser ledningene for kutt, slitasje eller korrosjon-erstatt skadede ledninger. Test sensorene og aktuatorene som er koblet til den problematiske modulen (bruk et multimeter for å se etter signalutgang). Hvis sensorene/aktuatorene fungerer, kan I/O-modulen være defekt; erstatte den med en kompatibel Siemens PLC I/O-modul. For eksempel, hvis du bruker en Siemens S7-1200 PLS, bruk en kompatibel SM 1223 I/O-modul.
3. Siemens PLC-kommunikasjonsfeil i støpemaskiner (alarmkode: F0070)
Kommunikasjonsfeil oppstår når Siemens PLS ikke kan koble til andre enheter (som HMI-paneler, datamaskiner eller andre kontrollere) i støpemaskinsystemet. Dette kan føre til tapte data, kontroller som ikke reagerer eller feil maskindrift. Vanlige årsaker inkluderer defekte Ethernet-kabler, feil IP-adresseinnstillinger, brannmurproblemer eller en defekt kommunikasjonsmodul.
Slik fikser du det: Kontroller først Ethernet-kabelen (eller andre kommunikasjonskabler) som kobler Siemens PLS til enheten. Bytt ut kabelen hvis den er skadet. Deretter kontrollerer du IP-adresseinnstillingene-og sørg for at Siemens PLS og den tilkoblede enheten er på samme nettverk. Bruk Siemens TIA Portal-programvare for å sjekke kommunikasjonsinnstillingene; tilbakestill dem til standard om nødvendig. Hvis du bruker en trådløs tilkobling, kontroller Wi-Fi-signalstyrken og sørg for at det ikke er forstyrrelser. Hvis problemet vedvarer, kan kommunikasjonsmodulen (som en Siemens CP 1243-1) være defekt og må skiftes ut.
4. Alarmkoder for Siemens PLC-støpemaskin for mekaniske stopp (alarmkode: A0023)
Mekanisk fastkjøring (f.eks. i formen, skruen eller transportøren) utløser alarm A0023 på Siemens PLS. Denne feilen oppstår fordi maskinens sensorer oppdager en unormal belastning eller bevegelse, og Siemens PLC stopper maskinen for å forhindre skade. Årsakene inkluderer fremmedlegemer i formen, utslitte-mekaniske deler, feiljusterte former eller defekte posisjonssensorer.
Slik fikser du det: Stopp først støpemaskinen og koble fra strømmen for å sikre sikkerheten. Inspiser maskinen for mekanisk fastkjøring-fjern eventuelle fremmedlegemer fra formen eller skruen. Sjekk formjusteringen; juster den om nødvendig. Inspiser slitte deler (som lagre eller gir) og skift dem ut. Test posisjonssensorene for å sikre at de fungerer som de skal (de skal sende et signal til Siemens PLS når maskinen er i riktig posisjon). Når problemet er løst, tilbakestill alarmen ved hjelp av HMI-panelet eller Siemens TIA Portal.
5. Siemens PLS feilsøking for plaststøping: Programlogikkfeil (Alarmkode: F0040)
Programlogikkfeil oppstår når Siemens PLS's kontrollprogram har feil (f.eks. feil logikk, manglende trinn eller feil parameterinnstillinger). Disse feilene kan føre til at maskinen fungerer feil (f.eks. ufullstendige støpesykluser, feil utstøting av deler) eller stopper helt. Vanlige årsaker inkluderer utilsiktede programendringer, utdaterte programmer eller feil parameterinndata under oppsett.
Slik fikser du det: Bruk Siemens TIA Portal-programvare for å koble til Siemens PLS og laste opp kontrollprogrammet. Se gjennom programmet for logiske feil (f.eks. manglende hoppinstruksjoner, feil timerinnstillinger). Sammenlign gjeldende program med en sikkerhetskopi (hvis tilgjengelig) for å identifisere eventuelle tilfeldige endringer. Hvis parameterne er feil (f.eks. støpetemperatur, trykkinnstillinger), tilbakestill dem til produsentens anbefalte verdier. Når programmet er korrigert, last det ned tilbake til Siemens PLS og test maskinen. For komplekse programproblemer, kontakt en Siemens PLS-spesialist eller produsenten av støpemaskinen.
Trinn-for-Trinn Siemens PLC feilsøkingsprosess for støpemaskiner
Når du står overfor en Siemens PLS-alarm eller feil i en støpemaskin, kan det å følge en systematisk feilsøkingsprosess hjelpe deg med å finne og fikse problemet raskt. Nedenfor er en enkel trinn-for-trinnsveiledning:
Trinn 1: Samle informasjon om alarmen/feilen
Noter først alarmkoden (f.eks. F0001, A0023) og eventuelle feilmeldinger som vises på HMI-panelet. Registrer når feilen oppsto (f.eks. under oppstart, midt-syklus) og eventuelle nylige endringer på maskinen (f.eks. programoppdateringer, vedlikeholdsarbeid). Denne informasjonen vil hjelpe deg med å begrense årsaken.
Trinn 2: Sjekk grunnleggende komponenter først
Start med de enkleste løsningene: sjekk strømkabler, ledninger og tilkoblinger. Løse eller skadede kabler er en vanlig årsak til Siemens PLS-feil. Inspiser sikringer, strømbrytere og strømforsyninger for å sikre at de fungerer som de skal. Dette trinnet kan spare deg for tid ved å unngå unødvendig kompleks feilsøking.
Trinn 3: Bruk Siemens PLC-diagnoseverktøy
Siemens tilbyr diagnoseverktøy (som TIA Portal, SIMATIC Manager eller HMI-panelets diagnostiske meny) for å hjelpe med å identifisere problemer. Bruk disse verktøyene til å sjekke Siemens PLS-status, I/O-modulsignaler, kommunikasjonskoblinger og programlogikk. For eksempel kan TIA Portals «Online & Diagnostics»-funksjon vise sanntidsdata fra PLS-en, og hjelpe deg med å oppdage unormale verdier (f.eks. lav spenning, manglende sensorsignaler).
Trinn 4: Test og bekreft feilrettingen
Etter å ha gjort en reparasjon (f.eks. byttet ut en kabel, korrigert et program), test maskinen for å sikre at feilen er løst. Kjør en kort produksjonssyklus og overvåk Siemens PLS for eventuelle nye alarmer. Hvis maskinen fungerer normalt, er reparasjonen vellykket. Hvis ikke, gå tilbake til trinn 1 og re-evaluer problemet.
Trinn 5: Dokumenter problemet og løsningen
Hold oversikt over alarmkoden, årsak, reparasjon og eventuelle deler som er erstattet. Denne dokumentasjonen vil hjelpe deg raskt å løse lignende problemer i fremtiden og forbedre teamets feilsøkingseffektivitet. Det hjelper også med vedlikeholdsplanlegging (f.eks. hvis en spesifikk I/O-modul svikter gjentatte ganger, kan det hende du må erstatte den proaktivt).
Slik tilbakestiller du Siemens PLC-alarmer i støpeutstyr
Når du har løst det underliggende problemet, må du tilbakestille Siemens PLC-alarm for å starte maskinen på nytt. Her er de to vanligste måtene å tilbakestille alarmer på:
- HMI Panel Reset: De fleste støpemaskiner har et HMI panel koblet til Siemens PLS. Se etter en "Reset Alarm" eller "Clear Fault"-knapp på panelet. Trykk og hold knappen inne i 2-3 sekunder til alarmmeldingen forsvinner. Noen alarmer kan kreve at du bekrefter feilen først (trykk på en "Bekreft"-knapp) før du tilbakestiller.
- Siemens Software Reset: Hvis HMI-tilbakestillingen ikke fungerer, bruk Siemens TIA Portal eller SIMATIC Manager for å tilbakestille alarmen. Koble datamaskinen til Siemens PLS, åpne programvaren og naviger til menyen "Diagnostikk" eller "Alarmer". Velg den aktive alarmen og klikk "Tilbakestill" eller "Slett". Sørg for at det underliggende problemet er løst før du tilbakestiller-ellers vil alarmen dukke opp igjen.
Forebyggingstips for å redusere Siemens PLC-feil i støpemaskiner
Å forhindre Siemens PLS-feil er bedre enn å fikse dem. Her er noen tips for å minimere alarmer og nedetid:
- Regelmessig vedlikehold: Planlegg ukentlige eller månedlige vedlikeholdskontroller for Siemens PLC og dens komponenter. Rengjør PLS-kabinettet (for å forhindre oppbygging av støv), inspiser ledninger og tilkoblinger, og test I/O-moduler og sensorer. Skift ut slitte deler før de svikter.
- Sikkerhetskopier programmer og innstillinger: Sikkerhetskopier regelmessig Siemens PLSs kontrollprogram og parameterinnstillinger til en datamaskin eller ekstern stasjon. Dette gjør det enkelt å gjenopprette programmet hvis det er en logisk feil eller utilsiktet endring.
- Lær opp personalet: Sørg for at vedlikeholds- og driftsteamene dine er opplært i grunnleggende Siemens PLC-feilsøking. De bør vite hvordan de skal lese alarmkoder, bruke diagnoseverktøy og utføre enkle rettelser (f.eks. tilbakestille alarmer, sjekke kabler).
- Stabil strømforsyning: Installer spenningsregulatorer eller avbruddsfri strømforsyning (UPS) for å beskytte Siemens PLS mot spenningssvingninger og strømbrudd. Dette reduserer strømforsyningsfeil (som F0001).
- Oppdater programvare og fastvare: Hold Siemens PLCs programvare (f.eks. TIA Portal) og fastvare oppdatert. Produsenter slipper ofte oppdateringer for å fikse feil og forbedre ytelsen.
Konklusjon
Siemens PLC er en kritisk komponent i formemaskiner, og å vite hvordan man feilsøker vanlige alarmer og feil er avgjørende for å holde produksjonen i gang jevnt. Ved å forstå de vanligste problemene (som strømforsyningsfeil, I/O-modulproblemer og kommunikasjonsfeil), følge en systematisk feilsøkingsprosess og bruke forebyggingstips, kan du redusere nedetiden og forbedre påliteligheten til støpeutstyret ditt. Husk å bruke Siemens sine diagnoseverktøy, dokumentere rettelsene dine og trene teamet ditt til å håndtere grunnleggende problemer. Hvis du står overfor komplekse Siemens PLS-feil, ikke nøl med å konsultere en Siemens-spesialist eller produsenten av støpemaskinen for støtte.
Enten du har å gjøre med alarmkoder for Siemens PLC-støpemaskiner eller trenger å tilbakestille en alarm, gir denne veiledningen de praktiske trinnene du trenger for å fikse problemet. Med riktig kunnskap og verktøy kan du holde dine Siemens PLC-utstyrte støpemaskiner i drift effektivt i årene som kommer.


